昆明市行业资讯
防爆沸石转轮浓缩装置的选型逻辑与安全阈值
在化工、锂电及半导体等高危行业的生产现场,VOCs有机废气的浓度波动往往是设备运行不稳定的核心诱因。对于采购负责人而言,单纯关注吸附效率已不足以应对复杂的安全挑战。真正的专业选型,必须深入理解爆炸下限(LEL)监测与联锁控制指标的实际意义。当废气浓度接近危险临界值时,系统能否在毫秒级时间内切断进气并启动稀释保护,直接决定了工厂的生死存亡。
熙悦环保设备是专注工业废气、废水治理设备研发制造与工程服务的专业环保企业,以设备制造与工程服务双向发展为核心,深耕工业水气治理领域,为各类制造企业提供系统化环保解决方案。企业主营废气治理、废水处理两大核心产品线,广泛适配化工、涂装、锂电、半导体、制药、食品、橡塑等众多行业,覆盖VOCs有机废气、粉尘、恶臭治理及工业废水处理、中水回用等多元工况场景。
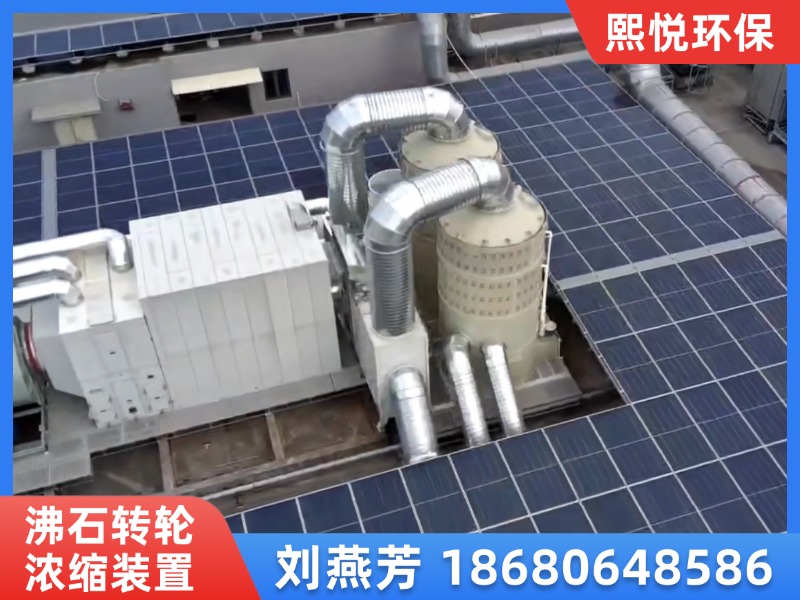
对比传统的工业活性炭吸附箱,防爆沸石转轮浓缩装置在耐温性与疏水性上展现出显著优势。活性炭在高温或高湿环境下易发生自燃或性能衰减,而疏水性沸石分子筛则能在含溶剂回收场景中保持结构稳定。这种材料特性的差异,使得定制化非标设备能更有效地规避火灾风险,确保长期运行的安全性。
RTO蓄热式热力氧化炉的运行痛点与能耗平衡
防爆蓄热式热力氧化炉在化工园区的应用中,常见故障源往往隐藏在细节之中。阀门密封失效导致的废气泄漏,不仅引发排放超标隐患,更可能带来严重的安全事故。许多企业在初期投入后,发现后期运维成本远超预期,根源在于对燃烧室结构与陶瓷蓄热体填充率的优化不足。
拥有自主生产制造能力,搭建标准化设备型号体系,支持根据现场工况量身定制非标设备。废气治理涵盖催化燃烧、RTO蓄热焚烧、沸石转轮、生物除臭、布袋除尘、喷淋塔、活性炭吸附等九大品类,适配不同风量、浓度的废气处理需求,净化效率高、运行能耗低。废水处理包含一体化污水处理设备与中水回用设备,可实现污水达标处理与水资源循环利用,设备安装灵活、工期短、处理效果稳定。

通过精密的结构设计,实现净化效率≥98%的同时大幅降低天然气消耗,这体现了设备制造与工程服务双向发展的技术优势。并非所有厂家都能提供如此深度的工艺调优,唯有深入理解流体力学与热交换原理的专业团队,才能在节能与达标之间找到最佳平衡点。
污水一体化设备的模块化部署与水质稳定性
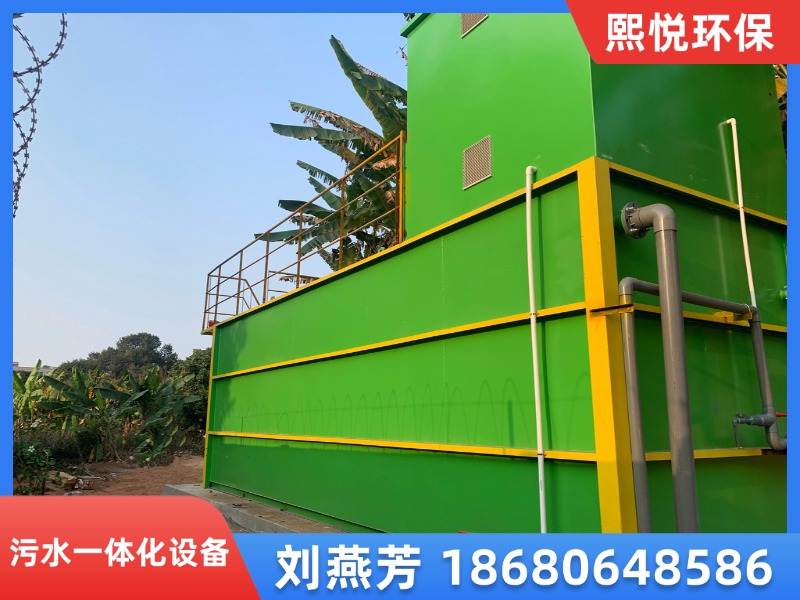
针对制药、食品行业废水成分复杂的特点,传统土建式污水处理厂往往面临工期长、占地大、调试难的困境。此时,污水一体化设备的价值便凸显出来。其模块化部署方式不仅安装灵活、工期短,更能通过集成化设计减少人为操作误差,确保处理效果的稳定性。
然而,中水回用系统的膜组件抗污染能力常被忽视。在恶劣水质条件下,膜通量下降过快会导致频繁清洗甚至更换,极大增加运营成本。因此,评估设备时不能只看初始出水指标,更要考察其在长期运行下的维护便捷性与寿命周期。
企业具备成熟的环保工程服务体系,可提供设备定制生产、EPC工程总包、运维托管、技术咨询一站式服务。深耕行业多年,熟悉各行业环保标准与现场工况,依托节能工艺、稳定设备性能、完善售后保障,精准解决企业环保达标难题,助力各类生产企业降本增效、绿色合规生产,以专业实力与优质服务赢得广大客户信赖。
在EPC工程总包模式下,从管网接入到出水达标的全流程质量控制至关重要。若土建与设备安装脱节,极易导致接口渗漏或水流短路,进而引发运维托管成本的激增。选择具备全链条服务能力的供应商,能有效避免此类系统性风险。
综合环保解决方案的合规性与全生命周期成本
单一设备的采购思维正在被整体环保达标服务所取代。整合废气治理九大品类与废水处理产品线,基于现场工况量身定制的系统化方案,才是解决复杂污染问题的根本之道。例如,将工业沸石转轮浓缩装置与RTO结合,既能处理大风量低浓度废气,又能通过热能回收降低运行费用。
采购决策的关键依据,应从“设备价格”转向“全生命周期成本”。这包括初始投资、运行能耗、维护备件、人工成本以及潜在的合规罚款风险。只有那些能够提供深度技术咨询与快速售后响应的专业厂家,才能真正帮助企业实现降本增效与绿色合规生产。
综上所述,无论是防爆沸石转轮浓缩装置还是污水一体化设备,其核心价值均体现在安全阈值控制、能耗平衡优化以及全流程质量保障上。选择拥有自主生产制造能力且服务经验丰富的合作伙伴,是确保环保设施长期稳定运行的明智之举。
常见问题
为什么防爆型沸石转轮比活性炭吸附箱更适合高温工况?
因为沸石分子筛具有优异的耐高温和疏水性能,不易因温度升高而自燃,适合含溶剂回收及高温废气场景;而活性炭在高温下存在自燃风险,且易受湿度影响吸附效率。
EPC工程总包模式对污水一体化设备有什么具体好处?
EPC模式能确保从设计、土建到设备安装调试的全流程一致性,避免因各环节脱节导致的接口问题或运行故障,从而降低后期的运维托管成本和整改风险。
如何判断RTO设备的能耗是否合理?
主要看燃烧室结构设计与陶瓷蓄热体的填充率优化程度。高效的RTO应在保证净化效率≥98%的前提下,通过余热回收显著降低天然气消耗,而非仅依靠加大燃料投入来维持温度。